 Teléfono +51 955 535 791
 Jr. Sullana 1882 – Lima, Perú


Una filtración en una unión PVC suele aparecer cuando la obra ya está avanzada, y ahí el retrabajo cuesta más. Por eso es clave estandarizar el proceso de unión desde el inicio (corte, bisel, limpieza y curado), más que “corregir” al final.
Aplicado de forma constante, este método mejora la estanqueidad y la vida útil de la red, de acuerdo con la normativa peruana vigente y las recomendaciones técnicas del fabricante.
¿Por qué se producen filtraciones en uniones PVC?
Las filtraciones aparecen cuando la unión no logra una fusión superficial uniforme entre tubería y conexión. Un corte fuera de escuadra, falta de bisel, polvo o humedad, adhesivo mal aplicado, desalineación o curado insuficiente pueden dejar microcanales. Con presión y operación, esos puntos terminan fallando. Por eso el RNE exige estanqueidad, y el control de ejecución en obra es decisivo.
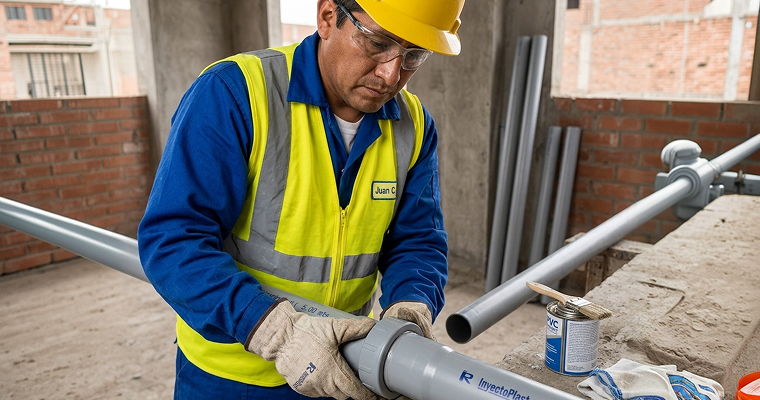
Técnica correcta de unión: lo mínimo que debe respetarse
En campo, esta es la parte que define el resultado. La unión con adhesivo solvente no “compensa” errores. Si la preparación y el ensamble no son correctos, la filtración aparece tarde o temprano. La clave es aplicar el mismo estándar en cada unión.
1) Corte recto y sin rebabas
Un corte fuera de escuadra reduce el contacto real dentro de la campana. El resultado suele ser una unión dispareja. Lo recomendable es cortar con herramienta adecuada y retirar rebabas internas y externas. Esto evita que, al insertar, el borde “raspe” el adhesivo
2) Biselado: el paso que más se omite
El bisel facilita la inserción y evita que el tubo empuje el adhesivo hacia afuera al entrar. Cuando no hay bisel, es común que queden zonas con poco adhesivo. En obra, muchas fugas “sin explicación” se originan aquí.
3) Presentación en seco y marcado de inserción
Antes del adhesivo, conviene presentar tubería y conexión para confirmar trazo y alineación. Luego, marcar la profundidad de inserción (hasta el tope). Esto ayuda a evitar inserción incompleta. También evita intentar corregir con fuerza cuando ya hay adhesivo aplicado.
4) Limpieza y superficies realmente secas
El adhesivo trabaja mejor sobre superficies limpias. Polvo fino de obra, barro, grasa o humedad afectan la unión. La recomendación práctica es limpiar y secar tubo y campana justo antes de unir. Esto es clave en frentes de trabajo con agua, lluvia o condensación.
5) Adhesivo: capa uniforme, no “mucho”
El objetivo es cobertura pareja, no exceso. Se aplica en la campana y en el extremo del tubo, en el área efectiva de contacto. Muy poco adhesivo deja zonas sin fusión. Demasiado adhesivo genera rebabas internas y desorden en la unión. También conviene verificar estado del adhesivo (consistencia normal y dentro de su vida útil).
6) Ensamble inmediato y alineado
Tras aplicar el adhesivo, el ensamble debe ser rápido. Si se deja “orear”, baja la capacidad de fusión. Se inserta hasta el tope o la marca, manteniendo alineación. Un giro leve puede ayudar a distribuir, pero sin “atornillar” ni corregir ángulos. La corrección debe hacerse en el trazo, no en la unión.
7) Sujeción inicial y curado
Después de insertar, es normal un pequeño retroceso si no se sostiene. Por eso se mantiene la pieza unos segundos. Luego viene lo crítico: respetar el curado. No se debe presurizar ni someter a esfuerzos antes del tiempo recomendado. El tiempo varía por diámetro y temperatura. En diámetros mayores o clima frío, conviene dejar más margen.
8) Soportes: que la unión no trabaje con tensión
Una unión bien hecha puede fallar si queda cargando peso o tensión. La tubería debe quedar soportada y alineada para evitar palancas, vibración o dilatación que castiguen la unión. En empotrados, esto se vuelve más sensible. Una instalación “calzada” a la fuerza suele fallar con el tiempo.
Control de calidad y cuándo conviene apoyo técnico
Las fallas no siempre se ven al momento. Muchas aparecen cuando la red entra en servicio. Por eso, antes de tapar regatas o cerrar muros, conviene asegurar un control básico y prueba previa, según el RNE y el criterio del responsable técnico.


